

A felületi csiszolókorongok nélkülözhetetlen eszközök a gyártó- és megmunkálóiparban, kulcsszerepet játszanak a precíz és kiváló minőségű felületkezelés elérésében sokféle anyagon. Felületi csiszolókorongok szállítójaként megértem a teljesítményük optimalizálásának fontosságát, hogy megfeleljenek ügyfeleink változatos igényeinek. Ebben a blogban megosztok néhány kulcsfontosságú stratégiát és szempontot a felületi csiszolókorongok teljesítményének optimalizálásához.
A felületi csiszolókorongok alapjainak megismerése
Mielőtt belemerülne az optimalizálási technikákba, fontos, hogy alapvető ismeretekkel rendelkezzen a felületi csiszolókorongokról. Ezek a kerekek jellemzően csiszolószemcsékből állnak, amelyeket mátrixanyag köt össze. A csiszolószemcsék felelősek a vágásért és az anyag eltávolításáért a munkadarabból, míg a kötés tartja a szemcséket, és biztosítja a szükséges szilárdságot és formát a korongnak.
A felületi csiszolókorongokban különböző típusú csiszolószemcséket használnak, mint például az alumínium-oxid, a szilícium-karbid, a köbös bór-nitrid (CBN) és a gyémánt. Minden csiszolóanyag-típusnak megvannak a maga egyedi tulajdonságai, és bizonyos alkalmazásokhoz alkalmasak. Például az alumínium-oxidot általában vastartalmú fémek köszörülésére használják, míg a szilícium-karbidot nem vastartalmú fémek és nem fémes anyagok esetében. A CBN és a gyémánt szupercsiszoló anyagok, amelyek nagy keménységet és kopásállóságot kínálnak, így ideálisak kemény és nehezen megmunkálható anyagok csiszolásához.
A kötőanyag is jelentős szerepet játszik a köszörűkorong teljesítményében. A gyakori kötéstípusok közé tartoznak az üvegezett, gyanta- és fémkötések. Az üvegezett kötések nagy szilárdságukról, porozitásukról és hőállóságukról ismertek, így sokféle csiszolási alkalmazásra alkalmasak. A rezinoid kötések jó rugalmasságot és ütésállóságot, míg a fém kötések nagy tartószilárdságot biztosítanak a szuperkoptató kerekekhez.
A megfelelő csiszolókorong kiválasztása
A felületi csiszolókorongok teljesítményének optimalizálásának egyik legfontosabb lépése a munkához megfelelő tárcsa kiválasztása. Ehhez több tényezőt is figyelembe kell venni, beleértve a munkadarab anyagát, a szükséges felületi minőséget, a köszörülési műveletet (pl. durva köszörülés vagy simítócsiszolás), valamint a használt szerszámgépet.
- Munkadarab anyaga: Mint korábban említettük, különböző csiszolószemcsék alkalmasak különböző munkadarab-anyagokhoz. Például acél köszörülésekor az alumínium-oxid tárcsa jó választás, mivel hatékonyan képes átvágni a vasfémeket. Másrészt keményfém vagy kerámia csiszolásakor a gyémánt vagy CBN korong megfelelőbb lenne.
- Felületkezelési követelmények: A munkadarab szükséges felületi minősége is befolyásolja a csiszolókorong kiválasztását. Durva köszörülési műveletekhez, ahol az anyageltávolítási sebesség az elsődleges szempont, durva szemcseméretű korong használható. Mindazonáltal olyan csiszolási művelethez, ahol sima felületre van szükség, finom szemcseméretű korongot kell választani.
- Köszörülési művelet: A köszörülési művelet típusa, mint például a merülő köszörülés, a keresztirányú köszörülés vagy a kúszó köszörülés befolyásolhatja a köszörűkorong teljesítményét. Minden műveletnek megvannak a maga egyedi követelményei a keréksebesség, az előtolás és a vágási mélység tekintetében. Például a kúszótakarmány köszörülésnél, amely nagy - vágásmélységű - és kis előtolási sebességű köszörülést foglal magában, jó önkötő tulajdonságú és nagy hőállóságú korongra van szükség.
- Szerszámgép: A csiszolókorong kiválasztásakor figyelembe kell venni a használt szerszámgép képességeit is. A szerszámgép keréksebessége, teljesítménye és merevsége egyaránt befolyásolhatja a csiszolókorong teljesítményét. Fontos, hogy olyan kereket válasszunk, amely kompatibilis a szerszámgép specifikációival.
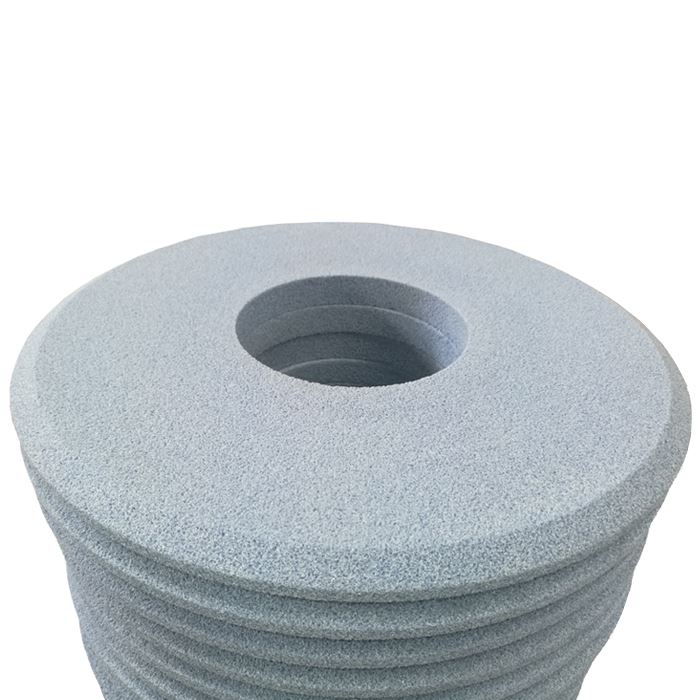
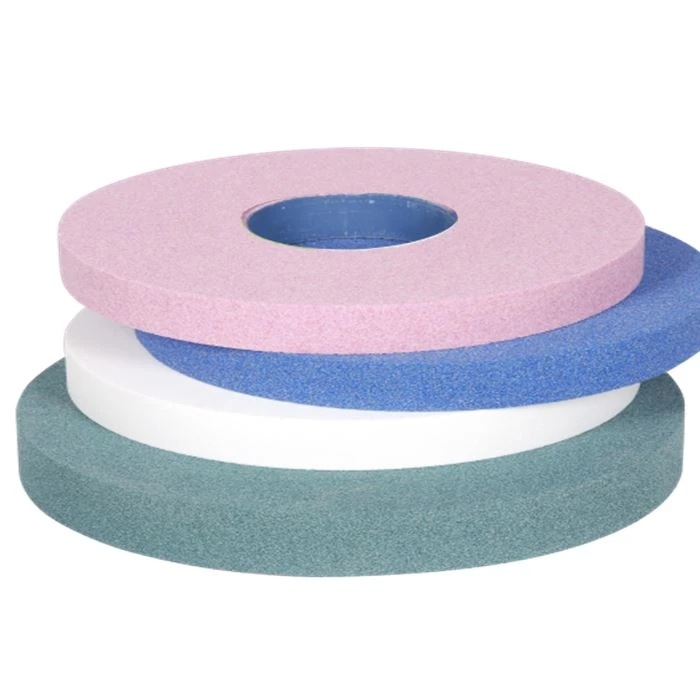
Felületi csiszolókorongok széles választékát kínáljuk, beleértveMotorszelep-csiszolókorongok,Autóketrec csiszolókorongok, ésFőtengely csiszoló kerekek, amelyeket úgy terveztek, hogy megfeleljenek a különböző alkalmazások speciális igényeinek.
Köszörülési paraméterek optimalizálása
A megfelelő köszörűkorong kiválasztása után a köszörülési paraméterek optimalizálása kulcsfontosságú a legjobb teljesítmény eléréséhez. A fő köszörülési paraméterek közé tartozik a kerék sebessége, az előtolás, a vágási mélység és a hűtőfolyadék felhasználás.
- Keréksebesség: A kerék sebessége fontos paraméter, amely befolyásolja a csiszolószemcsék vágási hatását. A nagyobb keréksebesség általában jobb felületminőséget és nagyobb anyagleválasztási sebességet eredményez. Ha azonban a kerék fordulatszáma túl magas, az túlzott hőképződést, kerékkopást és akár a munkadarab károsodását is okozhatja. Másrészt az alacsonyabb keréksebesség gyenge vágási teljesítményhez és durva felületkezeléshez vezethet. Fontos, hogy a köszörűkorong típusától, a munkadarab anyagától és a csiszolási művelettől függően válasszuk ki a megfelelő korongsebességet.
- Előtolási sebesség: Az előtolás arra a sebességre vonatkozik, amellyel a munkadarab a köszörűkoronghoz képest mozog. A nagyobb előtolás növelheti az anyagleválasztási sebességet, de gyengébb felületminőséget és fokozott kerékkopást is eredményezhet. Az alacsonyabb előtolás viszont javíthatja a felületi minőséget, de csökkentheti a termelékenységet. Az optimális előtolási sebesség megtalálásához egyensúlyra van szükség az anyagleválasztási sebesség és a felületminőségi követelmények között.
- Vágásmélység: A fogásmélység a munkadarabból a csiszolókorong minden egyes menetében eltávolított anyag mennyisége. A nagyobb vágásmélység növelheti az anyagleválasztási sebességet, de nagyobb teljesítményt is igényel, és nagyobb kerékkopást és hőtermelést okozhat. A kisebb fogásmélység olyan simítócsiszolási műveletekhez alkalmas, ahol jó minőségű felületkezelésre van szükség.
- Hűtőfolyadék használat: A hűtőfolyadék létfontosságú szerepet játszik a felületi csiszolási műveletekben. Csökkenti a hőképződést, eltávolítja a forgácsot és javítja a munkadarab felületi minőségét. Különféle típusú hűtőfolyadékok állnak rendelkezésre, például vízbázisú hűtőfolyadék és olaj alapú hűtőfolyadék. A hűtőfolyadék kiválasztása a munkadarab anyagától, a csiszolási művelettől és a környezetvédelmi szempontoktól függ. A hűtőfolyadék megfelelő felhordása is fontos a hatékony hűtés és forgácseltávolítás érdekében.
A csiszolókorong karbantartása
A csiszolókorong megfelelő karbantartása elengedhetetlen a hosszú távú teljesítmény biztosításához. Ebbe beletartozik a kerék rendszeres öltöztetése és hajtása.
- Öltözködés: A csávázás az a folyamat, amelynek során a csiszolókorong felületéről eltávolítják az eltompult csiszolószemcséket, és új, éles szemcséket tárnak fel. Segít helyreállítani a tárcsa vágóképességét és javítja a munkadarab felületi minőségét. Az öltözködés történhet kötszerrel, például gyémánt komóddal vagy szilícium-karbid rúddal. A csiszolási gyakoriság a köszörülési művelettől, a munkadarab anyagától és a csiszolókorong típusától függ.
- Igazságos: A Truing a csiszolókorong alakjának helyreállításának folyamata. Idővel a köszörűkorong kikerekedhet, vagy egyenetlen kopás alakulhat ki, ami befolyásolhatja a csiszolási művelet pontosságát. A kiegyenlítést jellemzően igazítóeszközzel, például gyémánttekerccsel vagy egypontos gyémántkeverővel végzik.
Monitoring és minőségellenőrzés
A köszörűkorong teljesítményének nyomon követése a köszörülési művelet során kulcsfontosságú az esetleges problémák korai felismeréséhez és az állandó minőség biztosításához. Ez különféle módszerekkel valósítható meg, mint például a köszörűgép energiafogyasztásának figyelése, a munkadarab felületi minőségének mérése, a köszörűkorong kopásának ellenőrzése.
Rendszeres minőség-ellenőrzést is kell végezni annak biztosítása érdekében, hogy a végtermék megfeleljen az előírt előírásoknak. Ez magában foglalhat mérőműszereket, például profilométert a felületi érdesség mérésére, vagy koordináta mérőgépet (CMM) a munkadarab méretpontosságának mérésére.
Következtetés
A felületi csiszolókorongok teljesítményének optimalizálása összetett folyamat, amely magában foglalja a megfelelő tárcsa kiválasztását, a köszörülési paraméterek optimalizálását, a korong karbantartását, valamint hatékony felügyeleti és minőségellenőrzési intézkedéseket. Ezen stratégiák követésével a gyártók javíthatják csiszolási műveleteik termelékenységét, minőségét és költséghatékonyságát.
Ha kiváló minőségű felületi csiszolókorongot keres, vagy tanácsra van szüksége a köszörülési folyamatok optimalizálásához, forduljon hozzánk bizalommal. Elkötelezettek vagyunk amellett, hogy ügyfeleinknek a legjobb termékeket és megoldásokat kínáljuk, hogy megfeleljenek egyedi igényeiknek.
Hivatkozások
- Trent, EM és Wright, PK (2000). Fémvágás. Butterworth – Heinemann.
- Shaw, MC (2005). Fémvágási elvek. Oxford University Press.
- Stephenson, D. és Agapiou, JS (2006). Fémmegmunkálás: elmélet és alkalmazások. CRC Press.